SMC và BMC là gì?
SMC – Sheet Molding Compound là vật liệu composite nhiệt rắn ở dạng tấm. Hệ nhựa, chất độn, phụ gia và chất đóng rắn được kết hợp với sợi gia cường cắt ngắn để tạo thành tấm compound có độ dẻo và độ chín phù hợp cho ép nén. Khi sản xuất, lượng SMC được cân theo khối lượng, cắt thành phôi nạp (charge), đặt vào khuôn nóng và ép để vật liệu chảy điền đầy lòng khuôn.
BMC – Bulk Molding Compound có cùng nguyên lý vật liệu nhưng được cung cấp ở dạng khối hoặc dạng sệt đặc thay vì dạng tấm. BMC thường chứa sợi ngắn hơn SMC và có khả năng chảy tốt vào các vùng hình học nhỏ, gân, vấu (boss) hoặc chi tiết có tiết diện phức tạp. Vì vậy BMC thường phù hợp với các chi tiết kích thước nhỏ đến trung bình, yêu cầu độ chính xác và khả năng điền khuôn cao.
Cấu tạo của compound SMC/BMC
Một compound SMC/BMC điển hình gồm nhựa nhiệt rắn làm nền, sợi thủy tinh cắt ngắn, chất độn khoáng, chất đóng rắn, chất làm đặc, bột màu, chất tách khuôn nội và các phụ gia điều chỉnh độ co, độ chảy hoặc tính chất bề mặt. Công thức cụ thể thay đổi rất nhiều tùy yêu cầu cơ tính, chống cháy, cách điện, bề mặt Class A, độ ổn định kích thước hoặc giá thành.
Điểm quan trọng là compound không thể được đánh giá chỉ bằng hàm lượng sợi. Độ chín, độ nhớt, chiều dài sợi, mức độ phân tán, hàm lượng chất độn và trạng thái lưu trữ đều ảnh hưởng đến khả năng chảy, điền khuôn và cơ tính sau ép.
Khác biệt chính giữa SMC và BMC
| Tiêu chí | SMC | BMC |
|---|---|---|
| Dạng vật liệu | Tấm compound | Khối/dạng sệt compound |
| Đặc trưng sợi | Thường sử dụng sợi dài hơn | Thường sử dụng sợi ngắn hơn |
| Khả năng chảy | Tốt cho panel và chi tiết có diện tích lớn | Tốt cho chi tiết nhỏ, gân, vấu và hình học phức tạp |
| Ứng dụng điển hình | Panel, vỏ, kết cấu lớn, ô tô, thiết bị điện | Vỏ thiết bị, thiết bị điện, linh kiện kỹ thuật, chi tiết chính xác |
| Ưu tiên thiết kế | Cân bằng dòng chảy và định hướng sợi | Điền đầy khuôn và kiểm soát độ co |
Quy trình ép nén SMC/BMC
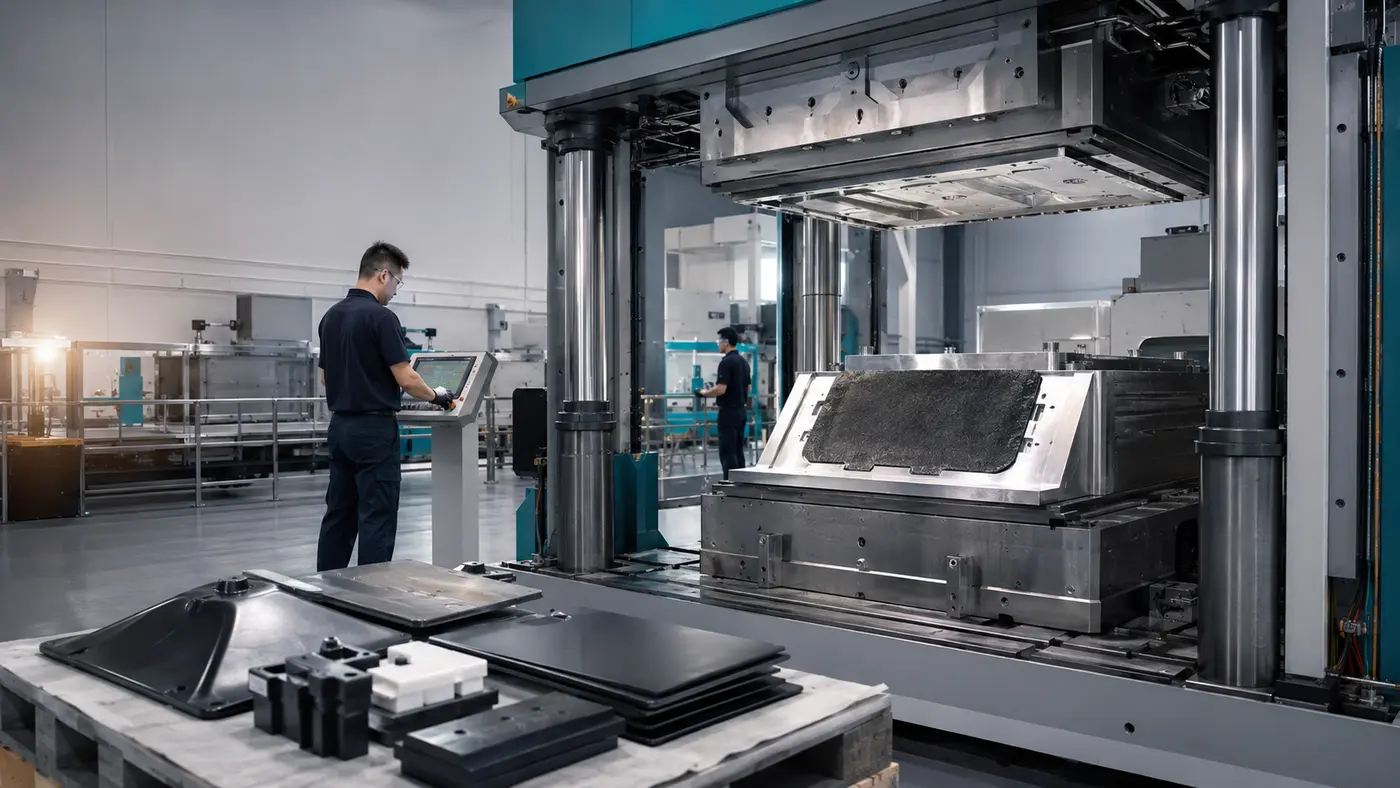
Quy trình bắt đầu bằng việc xác định đúng khối lượng phôi nạp. Với SMC, vật liệu được cắt và xếp theo vị trí đã tính toán; với BMC, compound được định lượng thành phôi nạp phù hợp. Phôi nạp được đặt vào khuôn đã gia nhiệt và khuôn đóng với tốc độ kiểm soát. Dưới tác dụng của áp lực và nhiệt độ, compound chảy để điền đầy lòng khuôn, đồng thời phản ứng đóng rắn xảy ra.
Sau thời gian đóng rắn cần thiết, khuôn mở và sản phẩm được lấy ra. Bavia được cắt, bề mặt được kiểm tra và chi tiết có thể chuyển sang các công đoạn sau như khoan, lắp insert, sơn hoặc dán keo nếu hệ vật liệu và chất tách khuôn tương thích.
Các thông số cần kiểm soát
Nhiệt độ khuôn phải đủ để kích hoạt phản ứng đóng rắn nhưng không quá cao gây đóng rắn quá nhanh trước khi vật liệu điền đầy. Áp lực ép cần đủ để nén chặt vật liệu, đẩy compound tới các vùng cuối dòng và hạn chế rỗ, nhưng áp lực quá cao có thể làm tăng bavia (flash) hoặc gây phân tách pha.
Tốc độ đóng khuôn ảnh hưởng mạnh đến dạng dòng chảy và hướng sợi. Thời gian đóng rắn phải phù hợp với độ dày, công thức compound và nhiệt độ khuôn. Ngoài ra cần kiểm soát khối lượng phôi nạp, vị trí phôi nạp, thời gian lưu kho, điều kiện bảo quản và độ ổn định của compound giữa các lô.
Vai trò của chất tách khuôn
SMC/BMC thường có thể sử dụng chất tách khuôn nội, chất tách khuôn ngoài hoặc kết hợp cả hai. Hệ tách khuôn phải đảm bảo lực tháo khuôn ổn định mà không tạo tích tụ quá nhanh, không làm giảm chất lượng bề mặt và không gây trở ngại cho sơn, in hoặc dán keo ở công đoạn sau.
Việc lựa chọn chất tách khuôn cần xét vật liệu khuôn, nhiệt độ khuôn, loại compound, yêu cầu bề mặt, số chu kỳ giữa các lần vệ sinh và yêu cầu hậu xử lý. Với bề mặt cần sơn hoặc dán keo, nên xác nhận khả năng tương thích trên quy trình thực tế trước khi đưa vào sản xuất hàng loạt.
Lỗi thường gặp trong ép SMC/BMC
- Thiếu liệu (short shot): phôi nạp không đủ, vị trí phôi nạp không phù hợp hoặc compound không chảy đến cuối lòng khuôn.
- Vết dòng chảy (flow mark): dòng chảy không đồng đều, tốc độ đóng khuôn hoặc nhiệt độ không phù hợp.
- Rỗ khí: khí bị giữ lại, độ ẩm, compound không ổn định hoặc điều kiện ép chưa phù hợp.
- Bavia quá nhiều: phôi nạp dư, khe khuôn hoặc áp lực ép không phù hợp.
- Cong vênh / co không đều: phân bố vật liệu, nhiệt độ khuôn hoặc hệ phụ gia chống co (low-profile) chưa cân bằng.
- Dính khuôn: bề mặt khuôn, hệ tách khuôn hoặc chu kỳ bảo dưỡng chưa phù hợp.
- Lộ sợi / bề mặt kém: compound chảy quá mạnh, thiếu lớp bề mặt giàu nhựa hoặc điều kiện đóng rắn chưa tối ưu.
Ứng dụng của SMC/BMC
SMC/BMC được sử dụng rộng rãi trong thiết bị điện, tủ điện, linh kiện cách điện, panel, nắp và vỏ kỹ thuật, phụ tùng ô tô, thiết bị gia dụng, panel bồn nước và nhiều chi tiết công nghiệp cần sản lượng lớn. Ưu thế chính của công nghệ là khả năng tạo chi tiết gần hoàn thiện trong một chu kỳ ép, đồng thời duy trì độ lặp lại kích thước tốt khi compound và quy trình được kiểm soát ổn định.
Checklist trước khi chạy sản xuất
- Xác nhận đúng loại SMC/BMC cho yêu cầu cơ tính, nhiệt, điện và chống cháy.
- Kiểm tra điều kiện bảo quản và trạng thái compound trước khi ép.
- Xác định khối lượng và vị trí phôi nạp theo hình học sản phẩm.
- Thiết lập nhiệt độ khuôn, áp lực, tốc độ đóng và thời gian đóng rắn.
- Đánh giá hệ chất tách khuôn cùng yêu cầu sơn hoặc dán keo sau ép.
- Theo dõi bavia, bề mặt, kích thước và tỷ lệ phế phẩm theo từng chu kỳ.