Phun sợi (spray-up) là gì
Súng phun cấp resin đã trộn chất xúc tác, đồng thời máy cắt sợi (chopper) gắn trên súng cắt roving liên tục thành đoạn ngắn và phun cùng dòng resin lên khuôn đã phủ gelcoat. Sau mỗi lớp, thợ lăn ép để sợi thấm nhựa và đuổi bọt khí. Phương pháp này phù hợp với chi tiết diện tích lớn, khuôn hở, chỉ cần một mặt đẹp như vỏ thuyền nhỏ, bồn bể, bồn tắm, tấm ốp và vỏ thiết bị.
Chọn roving theo máy cắt sợi và resin
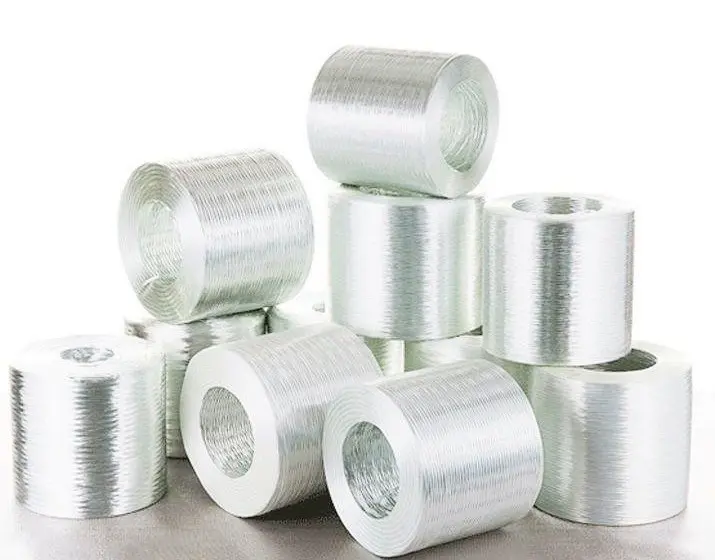
Roving cho spray-up là loại roving ghép (assembled roving) được thiết kế để cắt dễ, tách đều thành bó nhỏ khi phun và thấm nhựa nhanh. Lớp xử lý bề mặt sợi (sizing), tex và khả năng cắt ảnh hưởng trực tiếp đến độ phân tán sợi và khả năng thấm nhựa (wet-out). Không nên thay bằng roving dùng cho quấn sợi hoặc kéo đùn, vì các loại này thường khó cắt và thấm chậm trong điều kiện phun.
Kiểm soát tỷ lệ sợi–resin
Hiệu chuẩn lưu lượng resin và tốc độ cắt sợi trước mỗi ca, bằng cách phun mẫu lên tấm thử rồi cân phần sợi và nhựa. Khoảng cách súng, tốc độ di chuyển và dạng tia phun (pattern) quyết định độ đồng đều và khối lượng laminate. Các vệt phun nên chồng đều lên nhau; tỷ lệ sợi mục tiêu lấy theo thiết kế sản phẩm và TDS của resin.
Lăn ép ngay khi phù hợp
Lăn ngay sau mỗi lớp phun, khi nhựa còn đủ thời gian làm việc. Con lăn giúp loại bọt và ổn định chiều dày, nhưng lực quá cao có thể kéo sợi khỏi vị trí, nhất là trên bề mặt đứng. Không phun một lớp quá dày trong một lượt vì bọt khí ở đáy lớp khó thoát ra.
Lỗi thường gặp
- Sợi khô, vùng trắng: thiếu nhựa cục bộ hoặc lăn chưa đủ.
- Vùng giàu nhựa: tỷ lệ resin cao, laminate nặng và giòn hơn.
- Bọt khí: lớp phun quá dày, lăn chưa đủ hoặc lăn khi nhựa đã gel.
- Độ dày không đều: tốc độ di chuyển súng và chồng vệt phun không đều.
- In hằn sợi lên gelcoat: lớp sợi đầu quá thô hoặc đắp quá nhanh; cân nhắc lớp skin coat mỏng sau gelcoat.
An toàn
Phun sợi tạo hơi styrene và bụi sợi. Khu vực phun cần thông gió, thiết bị bảo hộ cá nhân, quản lý nguồn lửa và tuân thủ SDS của resin, chất xúc tác.