Sợi carbon hoạt động như thế nào trong composite?
Trong CFRP, sợi carbon là pha chịu tải chính còn nhựa polymer giữ sợi đúng vị trí, truyền tải giữa các sợi và bảo vệ cấu trúc gia cường. Điểm cần lưu ý là cơ tính của laminate có tính định hướng rất rõ: lớp sợi chịu tải tốt nhất theo hướng sợi, vì vậy cách xếp lớp quyết định trực tiếp khả năng chịu kéo, uốn, xoắn và tải đa phương.
Không nên đánh giá một laminate carbon chỉ qua màu đen, bề mặt bóng hoặc kiểu dệt đẹp. Một chi tiết có bề mặt twill đẹp vẫn có thể không phù hợp về kết cấu nếu hướng sợi và số lớp không đúng với tải thực tế.
Các dạng gia cường carbon thường gặp
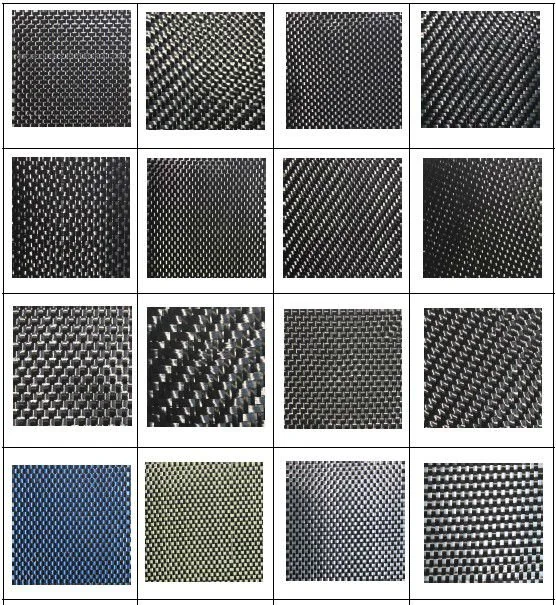
- UD – Unidirectional (đơn hướng): phần lớn sợi chạy theo một hướng. Phù hợp khi cần tối đa độ cứng và độ bền theo phương chịu tải chính.
- Vải dệt 0/90: hai hệ sợi dọc (warp) và sợi ngang (weft) đan vuông góc. Dễ thao tác hơn UD và cho khả năng chịu tải theo hai phương chính.
- Twill (vân chéo): có độ rủ và khả năng ôm bề mặt cong tốt hơn nhiều loại vải dệt trơn (plain weave), đồng thời cho bề mặt thẩm mỹ đặc trưng.
- Satin: thường có ít điểm đan hơn, sợi thẳng hơn và độ rủ tốt, phù hợp với hình học phức tạp nhưng cần thao tác cẩn thận hơn.
- Multiaxial / NCF: các lớp sợi theo nhiều hướng được liên kết bằng chỉ khâu thay vì dệt chéo truyền thống, giúp giảm độ uốn sợi (crimp) và thuận tiện khi cần nhiều hướng sợi trong một lần xếp lớp.
- Braided / dạng bện: thích hợp cho kết cấu ống, profile hoặc chi tiết cần gia cường quanh chu vi.
Plain, twill hay satin?
Kiểu dệt ảnh hưởng đến độ uốn sợi, độ rủ và khả năng ôm khuôn. Kiểu dệt trơn giữ sợi ổn định nhưng có nhiều điểm uốn sợi hơn. Twill cân bằng giữa độ ổn định, độ rủ và bề mặt thẩm mỹ. Satin có ít điểm giao hơn nên thường rủ tốt và giữ sợi thẳng hơn, nhưng cũng dễ biến dạng khi thao tác nếu không cố định tốt.
Vì vậy, lựa chọn kiểu dệt nên dựa trên hình dạng khuôn, yêu cầu cơ tính, độ ổn định khi cắt – xếp lớp và yêu cầu bề mặt, thay vì chỉ dựa vào hình thức.
3K, 6K, 12K có ý nghĩa gì?
K là số lượng sợi đơn (filament) trong một bó sợi (tow): 3K tương đương khoảng 3.000 filament, 6K khoảng 6.000 và 12K khoảng 12.000. Bó sợi nhỏ thường cho bề mặt mịn và dễ tạo vải nhẹ; bó sợi lớn giúp đạt khối lượng diện tích cao hơn với ít bó sợi hơn. Tuy nhiên, kích thước bó sợi không tự động quyết định chất lượng laminate; cần xét cùng loại sợi, kiểu dệt, khối lượng sợi trên diện tích (FAW), quy trình tẩm nhựa và yêu cầu kết cấu.
Hướng sợi quan trọng hơn vẻ ngoài
Một laminate nhiều lớp thường được bố trí kết hợp 0°, 90° và ±45° tùy loại tải. Lớp 0° ưu tiên tải dọc; 90° hỗ trợ tải ngang; ±45° thường được dùng để tăng khả năng chịu cắt và xoắn. Tỷ lệ các hướng phải được xác định theo tải thực tế của chi tiết, không nên sao chép một cấu trúc xếp lớp chỉ vì đã dùng được cho sản phẩm khác.
Đối với chi tiết chịu tải quan trọng, cần có tính toán laminate hoặc xác nhận bằng thử nghiệm. Bài viết này chỉ nhằm hướng dẫn lựa chọn vật liệu và quy trình ở mức thực hành.
Kiểm soát nhựa và độ rỗng
Hiệu năng của carbon composite không chỉ đến từ sợi. Nếu laminate quá giàu nhựa, khối lượng tăng mà phần nhựa dư không mang lại lợi ích tương ứng về độ cứng. Nếu nhựa thấm sợi (wet-out) không đủ hoặc có khí bị giữ lại, lỗ rỗng (void) có thể làm giảm tính đồng nhất và ảnh hưởng chất lượng bề mặt.
Trong đắp ướt (wet lay-up) và vacuum bagging, cần kiểm soát lượng nhựa, trình tự thấm nhựa, lăn ép/nén lớp (debulk) và chân không. Với vacuum infusion hoặc RTM, cần xem xét độ thấm của vải, đường đi dòng nhựa, vị trí cấp – hút và nguy cơ vùng khô (dry spot). Với prepreg, nhiệt độ, áp lực và chu trình đóng rắn phải theo đúng hệ resin được sử dụng.
Carbon và yêu cầu bề mặt
Khi dùng carbon lộ bề mặt, người dùng thường ưu tiên twill hoặc vải có cấu trúc đều vì tính thẩm mỹ. Tuy nhiên, bề mặt đẹp không thay thế được thiết kế laminate. Nếu mục tiêu chính là cơ tính, có thể cần UD, NCF hoặc tổ hợp nhiều loại gia cường khác nhau, còn lớp carbon dệt đẹp chỉ đóng vai trò lớp ngoài.
Ngoài ra, khi ghép carbon với kim loại, đặc biệt trong môi trường ẩm hoặc điện ly, cần xem xét cách ly điện phù hợp vì carbon có tính dẫn điện.
Cách chọn vật liệu carbon cho một chi tiết
Khi lựa chọn, nên xác định lần lượt:
- Tải chính của chi tiết: kéo, uốn, xoắn, va đập hay tải đa phương.
- Hình dạng khuôn: phẳng, cong lớn, góc nhỏ hay hình học phức tạp.
- Quy trình: đắp ướt, vacuum bagging, infusion, RTM hay prepreg.
- Yêu cầu bề mặt: kết cấu thuần túy hay carbon lộ bề mặt.
- Khối lượng diện tích vải và độ dày laminate mục tiêu.
- Khả năng tương thích với hệ nhựa và điều kiện đóng rắn.
Ví dụ lựa chọn thực tế
Một tấm trang trí carbon mỏng có thể ưu tiên 3K twill vì bề mặt đẹp và dễ thao tác. Một thanh chịu uốn theo phương dọc thường cần tỷ lệ sợi 0° cao hơn và có thể dùng UD kết hợp các lớp ±45° để ổn định cắt/xoắn. Một chi tiết cong phức tạp có thể cần twill, satin hoặc vải nhẹ để ôm khuôn tốt hơn.
Không có một loại vải carbon duy nhất tối ưu cho mọi ứng dụng. Cách chọn đúng là bắt đầu từ tải, hình học và quy trình gia công.
Sản phẩm carbon tại GKFRP
GKFRP cung cấp vải carbon 3K dạng plain và twill cùng các vật liệu gia cường composite liên quan. Khi cần lựa chọn, có thể cung cấp hình dạng chi tiết, kích thước, quy trình, loại nhựa và yêu cầu cơ tính để được tư vấn cấu hình vật liệu phù hợp.