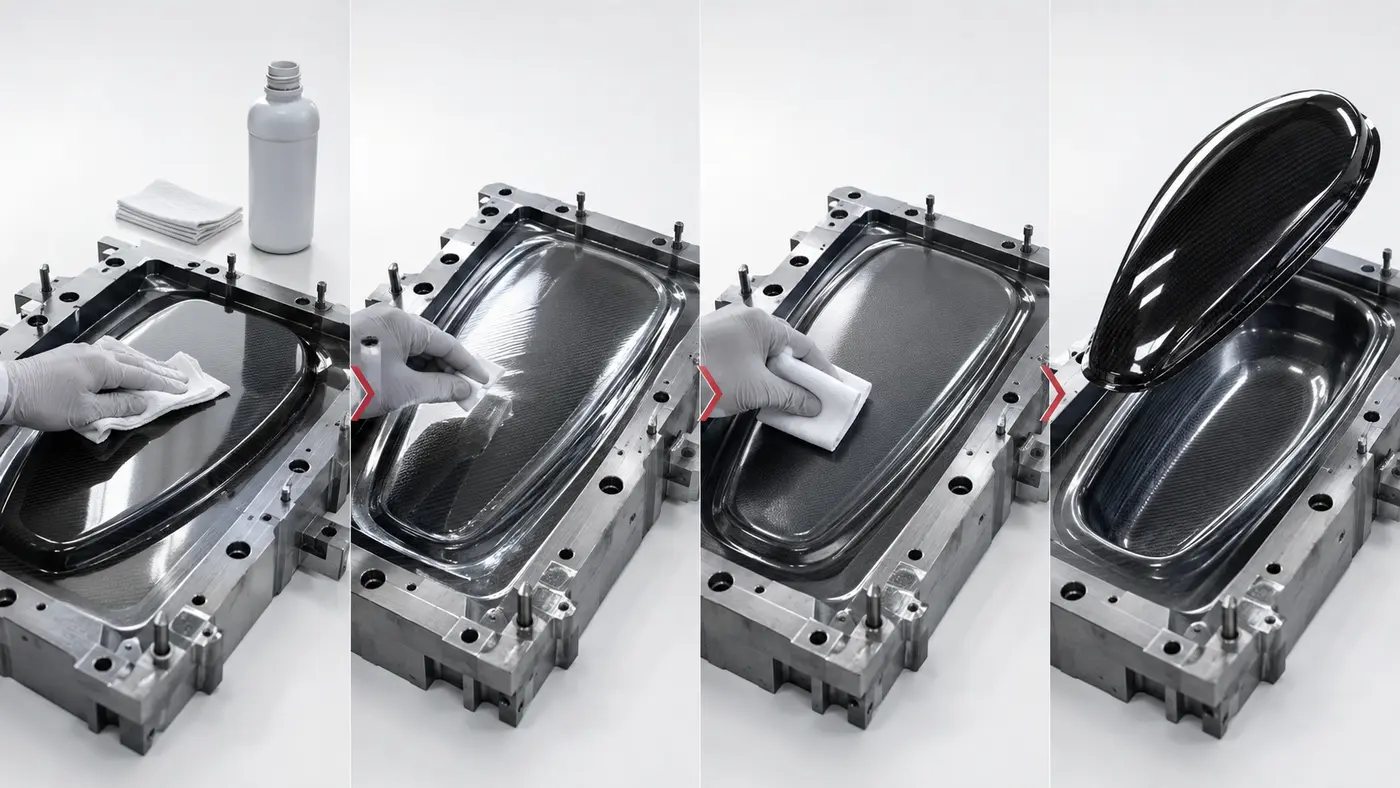
Polyurethane phản ứng mạnh và bám dính tốt, đó chính là lý do khâu tách khuôn khó. Cùng một chất tách khuôn có thể chạy tốt trên hệ này nhưng lại gây dính khuôn, tích tụ hoặc nhiễm bẩn bề mặt trên hệ khác. Nội dung dưới đây đi qua các bước để chọn và kiểm chứng chất tách khuôn trong đúng điều kiện sản xuất.
Bước 1 — Xác định thành phần hóa học của hệ PU
Trước khi chọn chất tách khuôn, cần xác định các yếu tố sau:
- loại isocyanate (MDI, TDI hay hệ aliphatic)
- hệ polyol và chất xúc tác
- chất độn và phụ gia (CaCO₃, sợi gia cường, chất chống cháy)
- chế độ đóng rắn nóng hay nguội
Những yếu tố này quyết định độ bám dính, tốc độ tạo gel, mức tỏa nhiệt và khả năng hệ PU tấn công màng tách khuôn. Hệ PU tỏa nhiệt càng cao và bám càng mạnh thì yêu cầu với màng tách khuôn càng khắt khe.
Bước 2 — Đánh giá khuôn và nhiệt độ
Vật liệu khuôn quyết định năng lượng bề mặt và khả năng giữ nhiệt.
- Khuôn kim loại (nhôm, thép): năng lượng bề mặt cao, dẫn nhiệt nhanh, thường cần phủ lớp chất bịt lỗ khuôn (sealer) trước khi phủ chất tách khuôn.
- Khuôn composite (khuôn epoxy/PU): giữ nhiệt lâu hơn và nhạy với dung môi mạnh có trong một số chất tách khuôn.
- Khuôn đàn hồi hoặc khuôn silicone: năng lượng bề mặt thấp, cần loại chất tách khuôn tương thích để không làm hỏng bề mặt khuôn.
Cần ghi lại nhiệt độ khuôn thực tế khi chạy, không dùng nhiệt độ cài đặt. Chênh lệch giữa hai giá trị này là nguyên nhân phổ biến khiến màng tách khuôn xuống cấp sớm.
Bước 3 — Xác định yêu cầu gia công sau khuôn
Đây là ràng buộc thường bị bỏ qua, nhưng lại quyết định loại chất tách khuôn được phép dùng.
- Chi tiết cần sơn hoặc dán: phải chọn chất tách khuôn không để lại lớp trơn trên bề mặt sản phẩm. Silicone tồn dư là nguyên nhân hàng đầu gây lỗi bám sơn.
- Chi tiết cần tạo vân bề mặt: đòi hỏi màng mỏng và đều để không lấp mất chi tiết vân.
- Chi tiết lắp ghép dung sai chặt: có thể sai kích thước nếu màng tách khuôn tích tụ dày qua nhiều chu kỳ.
Nếu công đoạn tiếp theo là sơn hoặc dán, nên ưu tiên hệ bán vĩnh cửu (semi-permanent) gốc polymer hoặc chất tách khuôn không chứa silicone, thay vì sáp hoặc silicone truyền thống.
Bước 4 — Thiết lập lớp phủ tối thiểu hiệu quả
Mục tiêu là dùng màng mỏng nhất mà vẫn tách khuôn ổn định.
- Chuẩn hóa cách thi công (phun hay lau), lượng dùng và thời gian chờ bay hơi dung môi (flash-off) giữa các lớp.
- Ghi lại số chu kỳ giữa hai lần phủ lại để tính chi phí thực trên mỗi sản phẩm, thay vì chỉ nhìn đơn giá chất tách khuôn.
- Theo dõi dấu hiệu tích tụ (build-up) trên khuôn, như bề mặt mờ, có vệt, hoặc lực tháo khuôn tăng dần, để điều chỉnh chu kỳ vệ sinh khuôn.
Màng quá dày không giúp tách khuôn tốt hơn, mà thường gây tích tụ và nhiễm bẩn bề mặt.
Bước 5 — Thử nghiệm trên đúng quy trình trước khi sản xuất hàng loạt
Kết quả trong tài liệu sản phẩm không thay thế được thử nghiệm thực tế. Cần thử trên đúng hệ PU, đúng khuôn, đúng nhiệt độ và đúng công đoạn gia công sau khuôn. Theo dõi tối thiểu ba chỉ số:
- số lần tách khuôn trước khi phải phủ lại
- chất lượng bề mặt sản phẩm
- khả năng thực hiện công đoạn tiếp theo (sơn, dán, tạo vân) mà không phát sinh lỗi
Một chất tách khuôn chỉ được coi là phù hợp khi đạt cả ba chỉ số này trong chính điều kiện sản xuất của bạn.