Vật liệu lõi đóng vai trò gì trong composite?
Trong kết cấu sandwich, hai lớp mặt (skin) chịu phần lớn ứng suất kéo và nén khi chi tiết bị uốn, trong khi lớp lõi giữ khoảng cách giữa hai lớp mặt và truyền ứng suất cắt. Khi khoảng cách giữa hai mặt laminate tăng, mô men quán tính của tiết diện tăng mạnh, nhờ đó độ cứng uốn có thể tăng đáng kể mà không cần tăng quá nhiều khối lượng vật liệu.
Lõi không chỉ là vật liệu lấp đầy. Nó ảnh hưởng trực tiếp đến độ cứng, khả năng chịu nén, chịu cắt, độ ổn định bề mặt, trọng lượng, khả năng chịu nhiệt, độ bền mỏi và phương pháp chế tạo. Liên kết giữa lớp mặt và lõi cũng quan trọng không kém bản thân vật liệu lõi.
Các nhóm vật liệu lõi phổ biến
PVC foam
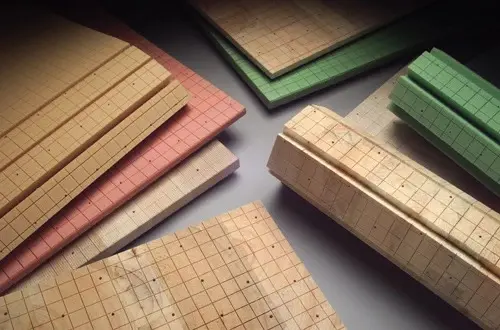
PVC foam là một trong những vật liệu lõi phổ biến nhất trong composite công nghiệp và hàng hải. Vật liệu cân bằng tốt giữa khối lượng, độ cứng, khả năng chịu nén, khả năng gia công và độ tương thích với nhiều hệ nhựa. PVC foam có nhiều cấp mật độ và có thể ở dạng tấm, xẻ rãnh nông (scored), xẻ rãnh (grooved) hoặc đục lỗ (perforated) để hỗ trợ uốn theo biên dạng và vacuum infusion.
PET foam
PET foam thường được dùng trong panel, năng lượng gió, giao thông và các kết cấu sandwich diện tích lớn. Tùy loại, PET có thể cung cấp cơ tính và khả năng chịu nhiệt tốt với chi phí cạnh tranh, đồng thời có lợi thế về khả năng tái chế. Khi dùng infusion cần kiểm tra mức hút nhựa và cấu trúc bề mặt của loại foam cụ thể.
SAN foam
SAN foam được lựa chọn khi cần độ dẻo dai và khả năng chịu tải động tốt. Vật liệu này thường xuất hiện trong kết cấu hàng hải, công nghiệp và các cấu trúc yêu cầu khả năng hấp thụ năng lượng hoặc chống va đập tốt hơn.
PMI foam
PMI foam thuộc nhóm lõi hiệu suất cao, có độ cứng riêng và khả năng chịu nhiệt tốt, phù hợp với prepreg, autoclave hoặc các kết cấu hàng không và công nghiệp cao cấp. Chi phí thường cao hơn đáng kể so với PVC hoặc PET.
PU foam
PU foam có nhiều mức mật độ và được dùng cho tạo hình, đúc lõi, panel cách nhiệt hoặc các ứng dụng khác. Cần phân biệt rõ PU foam dùng làm lõi kết cấu với foam tạo hình hoặc foam cách nhiệt vì cơ tính có thể khác nhau rất lớn.
Balsa
Balsa có cấu trúc tế bào tự nhiên với tỷ số độ cứng trên khối lượng tốt và khả năng chịu nén theo chiều dày cao. Vật liệu đã được sử dụng rộng rãi trong hàng hải và năng lượng gió, nhưng cần kiểm soát độ ẩm, xử lý mép và bảo vệ khỏi xâm nhập nước.
Honeycomb
Lõi tổ ong (honeycomb) sử dụng cấu trúc ô rỗng để đạt độ cứng rất cao với khối lượng thấp. Các loại thường gặp gồm Nomex honeycomb, honeycomb nhôm và honeycomb polypropylene. Honeycomb đặc biệt hiệu quả trong panel sandwich nhẹ, nhưng đòi hỏi dán liên kết, đóng kín mép và thiết kế chi tiết chèn (insert) cẩn thận hơn nhiều loại foam.
So sánh định hướng giữa các loại lõi
| Nhóm lõi | Điểm mạnh | Lưu ý chính | Ứng dụng thường gặp |
|---|---|---|---|
| PVC foam | Cân bằng cơ tính, dễ gia công, phổ biến | Chọn đúng mật độ và nhiệt độ làm việc | Hàng hải, panel, công nghiệp |
| PET foam | Phù hợp panel lớn, có lợi thế tái chế | Kiểm soát hút nhựa và độ bền nhiệt theo từng loại | Điện gió, giao thông, panel |
| SAN foam | Dẻo dai, chịu tải động tốt | Chi phí và nguồn cung tùy loại | Hàng hải, kết cấu chịu va đập |
| PMI foam | Hiệu suất cao, chịu nhiệt tốt | Chi phí cao | Hàng không, prepreg, làm khuôn |
| Balsa | Chịu nén theo chiều dày tốt | Nhạy với ẩm nếu bảo vệ không tốt | Hàng hải, điện gió, panel |
| Nomex honeycomb | Rất nhẹ, độ cứng riêng cao | Dán liên kết và xử lý mép quan trọng | Hàng không, panel hiệu suất cao |
| Aluminum honeycomb | Độ cứng cao, ổn định nhiệt | Ăn mòn điện hóa, dán liên kết, bịt kín mép | Giao thông, panel công nghiệp |
| PP honeycomb | Nhẹ, chống ẩm, kinh tế | Khó dán liên kết hơn một số lõi khác | Panel, giao thông, nội thất |
Cách chọn lõi cho từng ứng dụng
Không có một loại lõi tốt nhất cho mọi trường hợp. Với tàu, cano và panel hàng hải, PVC hoặc PET foam thường dễ tích hợp vì có nhiều lựa chọn mật độ, độ dày và dạng cắt. Với panel rất nhẹ cần độ cứng cao, honeycomb có thể hiệu quả hơn nhưng yêu cầu quy trình dán liên kết và xử lý mép tốt hơn.
Trong khuôn composite hoặc chi tiết phải chịu nhiệt, khả năng chịu nhiệt biến dạng và ổn định kích thước cần được ưu tiên. Với prepreg hoặc autoclave, PMI hoặc honeycomb chuyên dụng có thể phù hợp hơn. Với panel công nghiệp số lượng lớn, PET, PP honeycomb hoặc các loại lõi kinh tế khác có thể tạo lợi thế về chi phí.
Lõi trong vacuum infusion
Khi dùng vacuum infusion, cần xác định lõi có cho phép resin đi qua hay không. Foam có thể được đục lỗ, xẻ rãnh hoặc xẻ rãnh nông để hỗ trợ dòng nhựa. Tuy nhiên các đường dẫn này cũng có thể làm tăng lượng resin hấp thụ và trọng lượng thành phẩm nếu thiết kế quá mức cần thiết.
Honeycomb không nên mặc định được xem như lớp dẫn nhựa (flow media). Cấu trúc ô, màng bề mặt, lỗ đục và cách bịt kín mép có thể làm thay đổi hoàn toàn đường chân không và đường resin. Nếu thiết kế không phù hợp, có thể xảy ra đọng nhựa (resin pooling), vùng khô (dry spot) hoặc tăng trọng lượng ngoài dự kiến.
Đóng kín mép, chi tiết chèn và vùng chịu tải tập trung
Lõi có mật độ thấp không phù hợp để trực tiếp nhận tải tập trung từ bulông, bản lề hoặc phụ kiện lắp ráp. Những vùng này thường cần đổ keo lấp (potting), chèn lõi mật độ cao, gia cường cục bộ hoặc điểm cứng (hard point) được thiết kế để truyền tải an toàn vào laminate.
Cạnh lõi hở cũng cần được đóng kín để giảm hút nhựa, xâm nhập ẩm và tạo vùng chuyển tiếp yếu. Vùng chuyển từ sandwich sang laminate đặc nên được vát chuyển tiếp hợp lý để giảm tập trung ứng suất.
Nén bẹp lõi (core crush), in hằn (print-through) và chất lượng bề mặt
Dưới áp suất chân không, foam mật độ thấp hoặc cấu trúc tế bào yếu có thể bị nén hoặc biến dạng. Vì vậy cần kiểm tra cường độ nén theo chiều dày so với chênh áp thực tế của quy trình. Với bề mặt thẩm mỹ, hoa văn ô lõi, rãnh xẻ có thể in dấu qua lớp mặt mỏng nếu laminate quá nhẹ hoặc co ngót khi đóng rắn cao.
Checklist lựa chọn vật liệu lõi
- Xác định yêu cầu độ cứng uốn, tải nén và tải cắt.
- Chọn mật độ lõi theo tải kết cấu, không chỉ theo độ dày.
- Kiểm tra nhiệt độ làm việc và nhiệt độ đóng rắn.
- Xác nhận tương thích với resin, keo dán và quy trình dán liên kết.
- Đánh giá mức hút resin nếu dùng vacuum infusion.
- Thiết kế điểm cứng, chi tiết chèn và đóng kín mép ngay từ đầu.
- Kiểm tra khả năng uốn theo biên dạng và yêu cầu gia công.
- Đối chiếu TDS hiện hành của đúng loại vật liệu trước khi chốt thiết kế.