Gia cường liên tục quyết định cơ tính
Direct roving cung cấp độ bền dọc; mat hoặc veil có thể bổ sung cơ tính ngang và chất lượng bề mặt.
Hệ nhựa phải phù hợp tốc độ kéo
Độ nhớt, khả năng thấm sợi, phản ứng đóng rắn và nhiệt tỏa cần cân bằng với khuôn và tốc độ dây chuyền.
Kiểm soát ma sát và tháo khuôn
Chất tách khuôn nội, điều kiện bề mặt khuôn và nhiệt độ khuôn ảnh hưởng lực kéo, bề mặt profile và độ ổn định sản xuất.
Quy trình pultrusion hoạt động thế nào
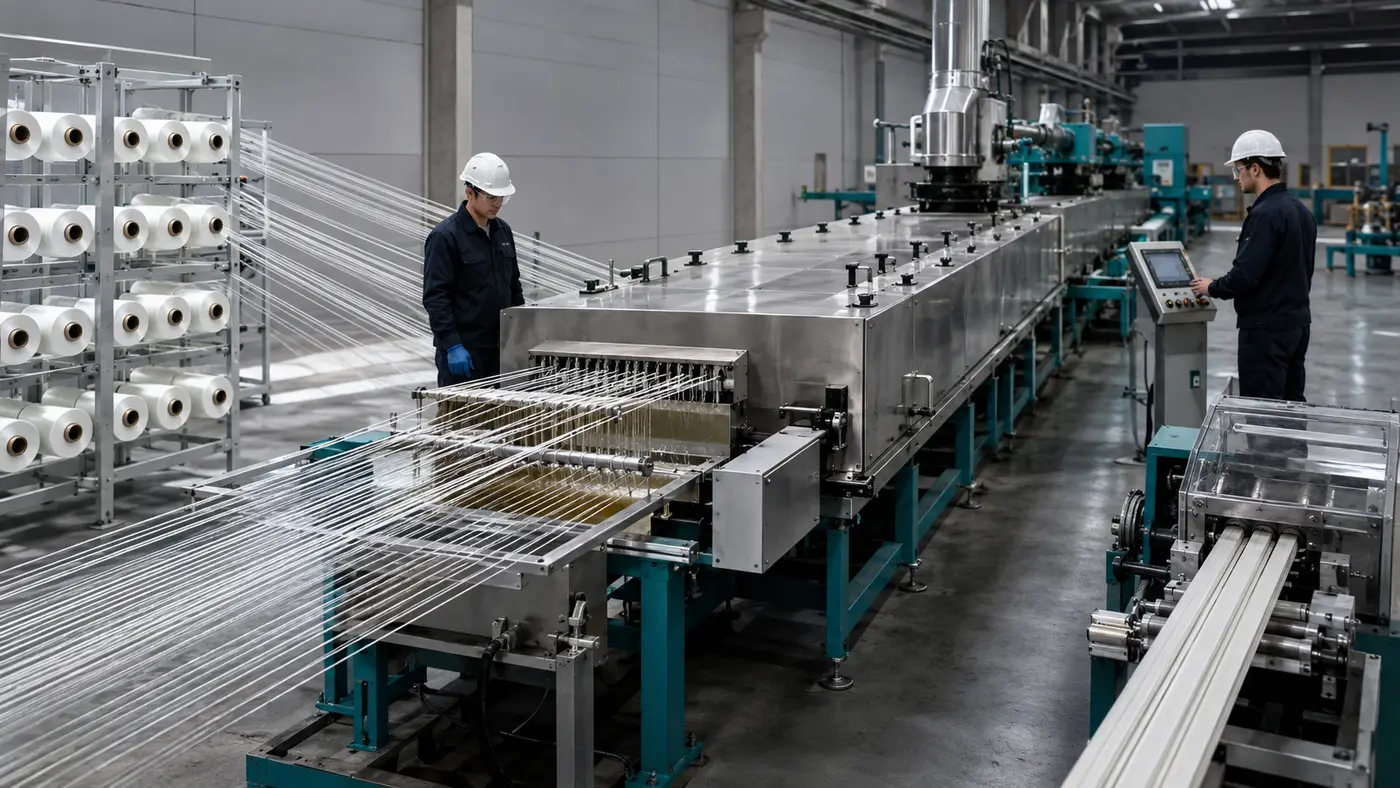
Sợi liên tục (direct roving, kèm mat hoặc veil nếu cần) được kéo qua bể nhựa hoặc buồng phun nhựa để thấm, sau đó đi qua khuôn gia nhiệt để định hình và đóng rắn. Bộ kéo phía sau giữ tốc độ ổn định, profile ra khỏi khuôn được cắt theo chiều dài. Vì là quy trình liên tục, mọi thay đổi về sợi, nhựa hay nhiệt độ khuôn đều ảnh hưởng ngay đến chất lượng cả lô.
Sản phẩm pultrusion thường gặp
Thanh và ống tròn, thanh chữ I, U, L, lưới sàn FRP, thang cách điện, thanh cốt FRP cho bê tông, profile cho kết cấu nhẹ và công trình chống ăn mòn.
Lỗi thường gặp và hướng kiểm tra
- Lực kéo tăng, profile dính khuôn: kiểm tra chất tách khuôn nội, nhiệt độ các vùng khuôn và độ sạch khuôn.
- Sợi khô hoặc lộ sợi trên bề mặt: kiểm tra độ nhớt nhựa, độ căng sợi và thời gian thấm.
- Nứt dọc hoặc phồng rộp: kiểm tra tỷ lệ chất xúc tác, nhiệt độ khuôn và tốc độ kéo.
- Kích thước không ổn định: kiểm tra số lượng sợi và độ mòn khuôn.